-
Vetro fuso a serbatoi di acciaio (896)
-
carri armati di acciaio inossidabile (434)
-
La fusione ha legato i carri armati a resina epossidica (660)
-
Serbatoi in acciaio galvanizzato (321)
-
Tetti di alluminio della cupola (1346)
-
Serbatoi di stoccaggio delle acque reflue (280)
-
serbatoi di acciaio saldato (457)
-
Contenitori a pressione (534)
-
Digestore anaerobico (217)
-
Serbatoi di acqua industriali (424)
-
Serbatoi in acciaio rivestiti di vetro (180)
-
Serbatoi di acciaio serrati (389)
-
Serbatoio del fango (115)
-
Serbatoio del biogas (173)
-
Serbatoi di stoccaggio di lixiviazione (133)
-
Serbatoi di stoccaggio dell'acqua agricola (179)
-
Serbatoio dell'acqua di fuoco (166)
-
Silos di stoccaggio del grano (146)
-
Progetti di biogas (424)
-
Progetti di trattamento delle acque reflue (1882)
-
Tetti a doppia membrana (223)
|
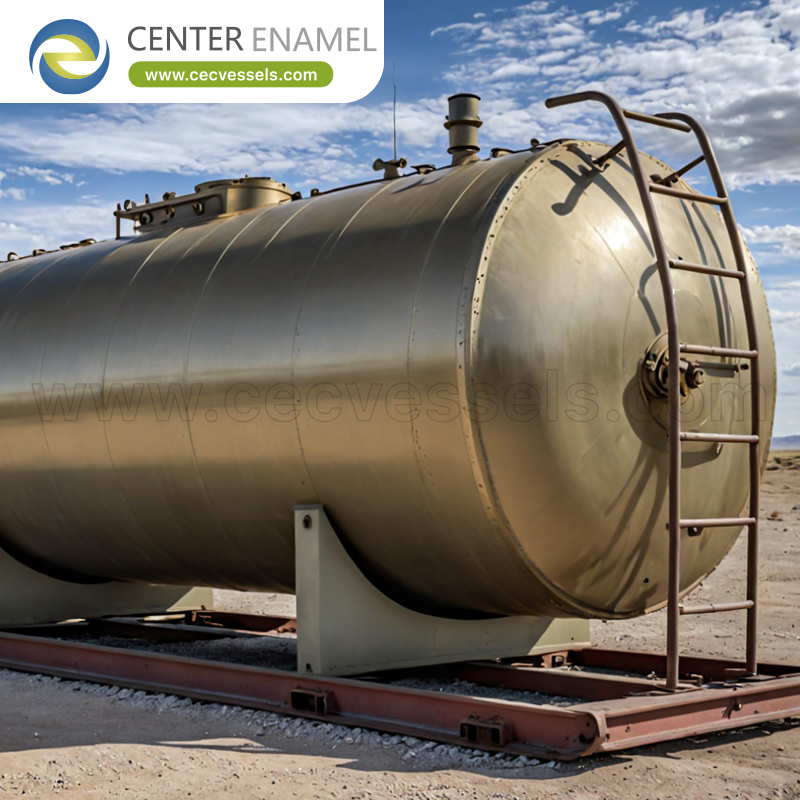
Cos'è la pressione di esercizio massima consentita MAWP definita
| Luogo di origine: | Cina |
| Marca: | Center Enamel |
| Certificazione: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Quantità di ordine minimo: | 1 set |
| Prezzo: | 2000 |
| Tempi di consegna: | 2 mesi |
| Termini di pagamento: | L/C,T/T |
| Capacità di alimentazione: | 200 set/giorni |
|
Informazione dettagliata |
|||
Descrizione del prodotto
Cos'è la Pressione Massima Ammissibile di Esercizio (MAWP) Definita
MAWP, o pressione massima ammissibile di esercizio, è la pressione più alta che il recipiente completato è autorizzato a sopportare a una determinata temperatura, basata sulle parti effettivamente resistenti alla pressione e sul codice applicabile. È un limite calcolato, non un obiettivo.
Questa pagina definisce precisamente la MAWP, spiega come viene stabilita, come differisce dalla pressione di progetto e dalla pressione operativa, e perché è importante per la targhetta, l'impostazione del dispositivo di scarico e le successive rivalutazioni.
La Definizione Fondamentale
La MAWP è la pressione interna massima consentita a una temperatura coincidente designata, determinata dalla resistenza dei componenti resistenti alla pressione del recipiente secondo il codice di riferimento. Il componente che controlla stabilisce il limite.
Appartiene al recipiente completato, non all'intento di progettazione. Un recipiente costruito più spesso del minimo può avere una MAWP superiore alla sua pressione di progetto specificata; un recipiente assottigliato dalla corrosione può avere una MAWP inferiore in servizio.
Come Viene Stabilita la MAWP
Il produttore calcola la pressione ammissibile di ogni parte resistente alla pressione — guscio, fondi, ugelli, chiusure e flange — utilizzando le regole del codice applicabile, lo spessore nominale effettivo, le proprietà del materiale e l'efficienza delle giunzioni.
Il più basso di questi limiti dei componenti diventa la MAWP del recipiente a quella temperatura. Secondo il percorso ASME, il valore viene registrato con il rapporto dati e, ove richiesto, mostrato sulla targhetta.
MAWP Rispetto alla Pressione di Progetto
La pressione di progetto è un input scelto prima che il recipiente venga costruito; la MAWP è un output calcolato dopo che il recipiente è stato progettato. La MAWP finale può eguagliare o superare la pressione di progetto specificata, ma i due termini non sono intercambiabili.
Un acquirente che cita la pressione di progetto come MAWP rischia di dichiarare erroneamente la base di scarico e l'involucro operativo. La scheda tecnica dovrebbe mantenere i due termini distinti e identificare quale valore verrà marcato.
MAWP Rispetto alla Pressione Operativa
La pressione operativa descrive come funziona normalmente il processo ed è solitamente ben al di sotto della MAWP. Il divario è il margine di sicurezza che assorbe le variazioni di controllo e i disturbi prima che venga attivato il dispositivo di scarico.
Operare a o vicino alla MAWP non lascia spazio a tali variazioni e non è una pratica accettabile, anche se il recipiente è tecnicamente in grado di sopportare la pressione in quel momento.
Dipendenza dalla Temperatura
La MAWP è sempre legata a una temperatura. Lo sforzo ammissibile del materiale diminuisce all'aumentare della temperatura, quindi lo stesso recipiente ha una MAWP inferiore a una temperatura più alta.
Un'indicazione della MAWP senza la sua temperatura coincidente è incompleta. Gli studi di scarico e i limiti operativi devono utilizzare la temperatura che si applica al servizio effettivo.
Perché il Componente Limitante è Importante
Un recipiente è forte quanto la sua parte resistente alla pressione più debole. Un rinforzo di un ugello, una classe di flangia o una sezione di fondo più sottile possono determinare la MAWP anche quando il guscio stesso potrebbe sopportare di più.
Questo è il motivo per cui aumentare solo lo spessore del guscio potrebbe non aumentare la MAWP. Qualsiasi studio di rivalutazione deve esaminare ogni elemento del confine di pressione e documentare quello che controlla.
MAWP in Servizio e Dopo la Corrosione
La corrosione riduce lo spessore della parete e quindi riduce la pressione che il recipiente può sopportare in sicurezza. Un recipiente ispezionato dopo anni di servizio potrebbe necessitare di una MAWP rivista e inferiore basata sullo spessore misurato.
Riparazioni, modifiche dei materiali o un cambio di servizio influenzano anche la MAWP. Mantenere le tendenze dello spessore e i registri delle riparazioni consente di rivedere la MAWP con prove anziché indovinare.
Implicazioni Pratiche per gli Acquirenti
In fase di richiesta, indicare la pressione e la temperatura di progetto, le condizioni operative e il codice richiesto. Chiedere al fornitore di indicare la MAWP risultante e la sua base di temperatura nella proposta e nei documenti finali.
Confermare che la targhetta, il rapporto dati, le impostazioni di scarico e le procedure operative utilizzino valori coerenti. L'incoerenza tra questi documenti è un riscontro frequente durante la messa in servizio e l'audit.
Tre Termini di Pressione a Confronto
Termine |
Cos'è |
Stabilito da |
Quando |
Pressione operativa |
Condizione normale di processo |
Progetto di processo |
Prima della progettazione |
Pressione di progetto |
Base di progetto specificata |
Proprietario / EPC |
Alla specifica |
MAWP |
Limite consentito del recipiente costruito |
Produttore / codice |
Dopo la progettazione / costruzione |
Pressione di taratura dello scarico |
Punto di apertura del dispositivo |
Ingegnere di scarico |
Progetto del sistema |
Pressione di prova |
Test di integrità temporaneo |
Requisito del codice |
Fabbricazione / riparazione |
Punti di riferimento MAWP
Elemento |
Nota |
Temperatura coincidente |
Deve essere sempre indicata |
Componente di controllo |
Stabilisce il limite |
Spessore nominale |
Base del calcolo |
Efficienza della giunzione |
Influenza la pressione ammissibile |
Valore sulla targhetta |
Deve corrispondere al rapporto dati |
Base di scarico |
Coordinata con la MAWP |
Tolleranza alla corrosione |
Non è la stessa di una capacità extra |
Revisione in servizio |
Utilizza lo spessore misurato |
Conclusione
La MAWP è la pressione ammissibile del recipiente completato a una determinata temperatura, controllata dalla sua parte resistente alla pressione più debole ed espressa tramite la targhetta e il rapporto dati.
Mantenerla distinta dalla pressione di progetto e operativa, indicare sempre la sua base di temperatura e rivederla quando la corrosione, una riparazione o un cambio di servizio alterano la capacità reale del recipiente.
Informazioni su Center Enamel
Center Enamel è un produttore di recipienti a pressione e attrezzature di processo con sede in Cina, che produce recipienti a pressione in acciaio inossidabile e acciaio al carbonio, separatori, reattori, scambiatori di calore e serbatoi di stoccaggio per applicazioni chimiche, petrolifere e del gas, energetiche, alimentari, farmaceutiche e di trattamento delle acque.
L'azienda opera secondo ASME VIII Div.1, GB/T 150 e ISO 9001, e può fornire la marcatura CE/PED per il mercato UE con tracciabilità dei materiali, procedure di saldatura documentate, NDT e collaudo idrostatico nel libro dati consegnato.
- Certificazioni:ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Standard:ASME VIII Div.1, GB/T 150, EN 13445 ove richiesto dal mercato di destinazione.
- Termini commerciali:Quantità minima d'ordine 1 unità, tempo di consegna tipico circa 2 mesi, L/C o T/T.
Domande Frequenti (FAQ)
Cosa significa MAWP?
Pressione Massima Ammissibile di Esercizio.
Cos'è la MAWP in termini semplici?
La pressione più alta che il recipiente finito è autorizzato a sopportare a una determinata temperatura.
La MAWP è uguale alla pressione di progetto?
No. La pressione di progetto è un input; la MAWP è un limite calcolato del recipiente costruito.
La MAWP è uguale alla pressione operativa?
No. La pressione operativa è la condizione normale di processo ed è normalmente molto più bassa.
Perché la temperatura è importante?
Lo sforzo ammissibile diminuisce all'aumentare della temperatura, quindi la MAWP cambia con la temperatura.
Cosa determina la MAWP?
Il componente resistente alla pressione con la pressione ammissibile più bassa.
Dove viene registrata la MAWP?
Nei calcoli e nel rapporto dati, e sulla targhetta dove richiesto.
La MAWP può essere superiore alla pressione di progetto?
Sì, se lo spessore effettivo e il progetto producono un limite calcolato più elevato.
La corrosione modifica la MAWP?
Sì. La perdita di spessore può ridurre la pressione di sicurezza e richiedere una rivalutazione.
Lo spessore del guscio da solo può aumentare la MAWP?
Non necessariamente; un altro componente può controllare il limite.
Come si relaziona la MAWP con la pressione di taratura dello scarico?
La protezione di scarico deve essere coordinata in modo che il recipiente non sia esposto al di sopra della sua pressione consentita.
La tolleranza alla corrosione è una MAWP aggiuntiva?
No. È uno spessore sacrificale, non un permesso di operare a una pressione più alta.
Chi calcola la MAWP?
Il produttore o l'ingegnere responsabile secondo il codice applicabile e il percorso di ispezione.
Cosa dovrebbe chiedere un acquirente?
La MAWP con la sua base di temperatura e la conferma che corrisponde alla targhetta e ai documenti di scarico.
Qual è il tempo di consegna per un recipiente ingegnerizzato?
Circa due mesi da un produttore cinese, soggetto al codice, alle dimensioni e all'ambito di ispezione.
Suggerimento CTA:Richiedi un preventivo tecnico con i dati del tuo processo, pressione, temperatura e fluido, oppure discuti la base di pressione e l'accesso alla manutenzione con un ingegnere di Center Enamel.