-
Vetro fuso a serbatoi di acciaio (896)
-
carri armati di acciaio inossidabile (434)
-
La fusione ha legato i carri armati a resina epossidica (660)
-
Serbatoi in acciaio galvanizzato (321)
-
Tetti di alluminio della cupola (1346)
-
Serbatoi di stoccaggio delle acque reflue (280)
-
serbatoi di acciaio saldato (457)
-
Contenitori a pressione (534)
-
Digestore anaerobico (217)
-
Serbatoi di acqua industriali (424)
-
Serbatoi in acciaio rivestiti di vetro (180)
-
Serbatoi di acciaio serrati (389)
-
Serbatoio del fango (115)
-
Serbatoio del biogas (173)
-
Serbatoi di stoccaggio di lixiviazione (133)
-
Serbatoi di stoccaggio dell'acqua agricola (179)
-
Serbatoio dell'acqua di fuoco (166)
-
Silos di stoccaggio del grano (146)
-
Progetti di biogas (424)
-
Progetti di trattamento delle acque reflue (1882)
-
Tetti a doppia membrana (223)
|
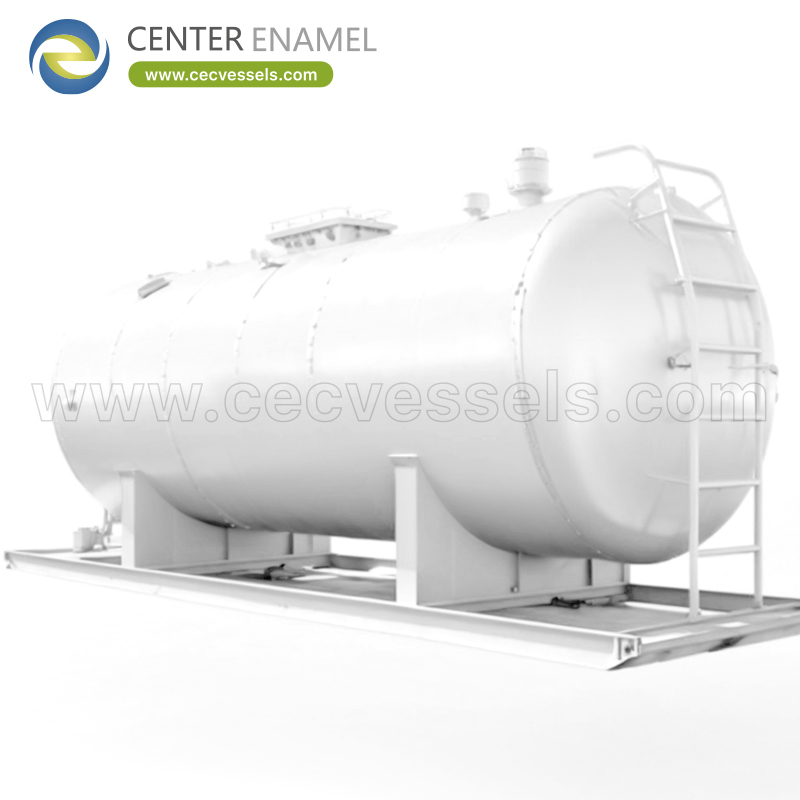
Come vengono spiegate le fasi di fabbricazione di un recipiente a pressione
| Luogo di origine: | Cina |
| Marca: | Center Enamel |
| Certificazione: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Quantità di ordine minimo: | 1 set |
| Prezzo: | 2000 |
| Tempi di consegna: | 2 mesi |
| Termini di pagamento: | L/C, T/T |
| Capacità di alimentazione: | 200 set/giorni |
|
Informazione dettagliata |
|||
Descrizione del prodotto
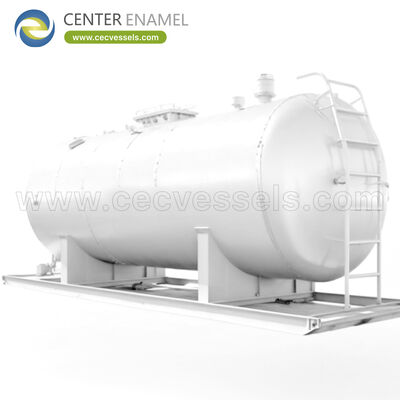
Come viene realizzata una recipiente in pressione: spiegazione delle fasi di fabbricazione
Una recipiente in pressione viene realizzata trasformando lamiera certificata e fondi formati in un confine di pressione conforme al codiceattraverso una sequenza controllata: taglio, formatura, saldatura, esame, trattamento termico, collaudo e documentazione.
Questa guida segue quel percorso passo dopo passo e mostra dove la qualità viene integrata — perché il registro delle ispezioni alla fine è valido solo quanto le operazioni che lo hanno prodotto.
Ricezione e tracciabilità del materiale
La fabbricazione inizia con lamiere, fondi, forgiati e ugelli che portano certificati di laminazione. L'officina verifica il grado e le dimensioni e assegna un'identità in modo che ogni pezzo possa essere tracciato dal recipiente finito al suo certificato.
La tracciabilità è il fondamento di tutto ciò che segue. Se il materiale non può essere tracciato, il calcolo dello spessore non può dimostrare di corrispondere all'acciaio effettivamente utilizzato.
Taglio, marcatura e formatura
La lamiera viene tagliata alle dimensioni sviluppate per ogni corso del mantello, i bordi vengono preparati per la saldatura e i corsi vengono laminati al diametro richiesto. I fondi vengono formati mediante pressatura o filatura secondo la geometria specificata.
La direzione di laminazione, lo sfalsamento del giunto e la tolleranza di formatura sono importanti, perché influenzano il comportamento del pezzo sotto pressione e la sua aderenza durante l'assemblaggio.
Accoppiamento e saldatura
I corsi del mantello e i fondi vengono accoppiati su maschere o rulli, con interassi e allineamenti controllati, quindi vengono saldati i giunti longitudinali e circonferenziali. Gli interni, gli ugelli e i supporti vengono fissati secondo procedure qualificate.
La saldatura viene eseguita da saldatori qualificati utilizzando procedure qualificate, con parametri controllati e registrati. Il giunto longitudinale solitamente sopporta il carico maggiore e riceve l'esame più attento.
Trattamento termico ove richiesto
Alcuni materiali e spessori richiedono un trattamento termico post-saldatura per alleviare le tensioni residue e ripristinare la tenacità. Il requisito deriva dal codice, dal materiale e dal servizio, non dalla preferenza dell'officina.
Il ciclo di trattamento viene registrato con un grafico e deve corrispondere alla temperatura e al tempo di mantenimento specificati. Saltarlo o registrarlo in modo errato può invalidare le proprietà meccaniche previste dal progetto.
Esame non distruttivo
Le saldature vengono esaminate con i metodi richiesti dal codice e dal livello di esame specificato — radiografia, ultrasuoni, particelle magnetiche o liquidi penetranti — e ogni giunto viene collegato al suo rapporto sulla mappa delle saldature.
Il livello di esame scelto in fase di progettazione influisce sull'efficienza del giunto utilizzata nel calcolo dello spessore, quindi l'ispezione è sia una fase di qualità che un input di progettazione.
Prova di pressione
Il recipiente completato viene sottoposto a prova di pressione, solitamente idrostatica, alla pressione di prova richiesta dal codice. La prova dimostra la tenuta e l'integrità dell'intero confine di pressione in un'unica operazione controllata.
La prova pneumatica viene utilizzata dove l'acqua non è accettabile, con controlli di sicurezza più rigorosi perché il gas compresso immagazzina molta più energia. Il metodo scelto e il risultato vengono registrati nel data book.
Targhetta, marcatura e registri finali
Dopo la prova positiva e l'eventuale ispezione autorizzata richiesta, viene applicata la targhetta con le condizioni di progetto, l'anno, l'identificazione del produttore e la marcatura come il timbro U o il marchio CE, a seconda dei casi.
Il rapporto dati raccoglie calcoli, certificati, registri di saldatura e NDT, grafici di trattamento termico e risultati delle prove in un unico file. Quel file, non la sola targhetta, è la prova di conformità.
Dove la qualità viene effettivamente controllata
L'ispezione finale non può compensare una formatura scadente o una saldatura incontrollata. I punti di controllo — accoppiamento, pre-saldatura, post-saldatura, pre-prova — consentono di individuare i problemi quando sono ancora economici da correggere.
Un acquirente può valutare un'officina chiedendo come queste fasi vengono controllate e registrate. Registri coerenti su un numero di recipienti sono un segno migliore di un singolo certificato impressionante.
Fase di fabbricazione e suo registro
Fase |
Attività chiave |
Registro prodotto |
Ricezione materiale |
Controllo grado e identità |
Certificato di laminazione / tracciabilità |
Formatura |
Laminazione mantello, formatura fondi |
Controlli dimensionali |
Saldatura |
Giunti e attacchi qualificati |
WPS/PQR, elenco saldatori, mappa saldature |
Trattamento termico |
De-stress ove richiesto |
Grafico tempo-temperatura |
Esame |
RT / UT / MT / PT |
Rapporti NDT |
Prova di pressione |
Idro o pneumatica |
Registro di prova |
Rilascio |
Marcatura e approvazione |
Rapporto dati / targhetta |
Punti di controllo dell'acquirente nella fabbricazione
Punto di controllo |
Perché è importante |
Certificati materiali |
Conferma il grado utilizzato |
Mappa saldature |
Collega i giunti all'esame |
WPS / PQR |
Processo di giunzione qualificato |
Grafico HT |
Conferma il trattamento termico |
Rapporto NDT |
Verifica l'integrità della saldatura |
Registro di prova |
Dimostra l'integrità di pressione |
Approvazione autorizzata |
Chiude il percorso del codice |
Conclusione
Un recipiente in pressione viene costruito attraverso una catena controllata da materiale certificato a parti formate e saldate, esame, trattamento termico, prova di pressione e documentazione finale.
La qualità viene creata in ogni fase e dimostrata da registri collegati; nella valutazione di un fornitore, guarda come queste fasi vengono controllate e documentate piuttosto che a un singolo certificato.
Informazioni su Center Enamel
Center Enamel è un produttore di recipienti in pressione e attrezzature di processo con sede in Cina, che produce recipienti in pressione in acciaio inossidabile e acciaio al carbonio, separatori, reattori, scambiatori di calore e serbatoi di stoccaggio per applicazioni chimiche, petrolifere e del gas, energetiche, alimentari, farmaceutiche e di trattamento delle acque.
L'azienda opera secondo ASME VIII Div.1, GB/T 150 e ISO 9001, e può fornire marcatura CE/PED per il mercato UE con tracciabilità del materiale, procedure di saldatura documentate, NDT e collaudo idrostatico nel data book consegnato.
- Certificazioni: ASME, ISO 9001, CE/PED, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001.
- Standard: ASME VIII Div.1, GB/T 150, EN 13445 ove richiesto dal mercato di destinazione.
- Termini commerciali: Quantità minima d'ordine 1 unità, tempo di consegna tipico circa 2 mesi, L/C o T/T.
Domande frequenti (FAQ)
Come viene realizzato un recipiente in pressione?
Da lamiera tracciabile e fondi formati attraverso saldatura, esame, trattamento termico, prova di pressione e documentazione.
Qual è la prima fase di fabbricazione?
Ricezione e verifica del materiale con certificati di laminazione e assegnazione della tracciabilità.
Perché la tracciabilità del materiale è importante?
Collega l'acciaio nel recipiente al grado utilizzato nel calcolo di progetto.
Come vengono realizzati i fondi?
Mediante pressatura o filatura della lamiera secondo la geometria e lo spessore del fondo specificati.
Cos'è una WPS / PQR?
La specifica della procedura di saldatura e il suo record di qualifica, che dimostra un processo di giunzione accettabile.
Quale saldatura è più critica?
Solitamente il giunto longitudinale, perché sopporta la maggiore sollecitazione di pressione.
Quando è necessario il trattamento termico?
Quando richiesto dal codice, dal materiale e dallo spessore per il de-stress o la tenacità.
Quali metodi NDT vengono utilizzati?
Radiografia, ultrasuoni, particelle magnetiche e liquidi penetranti come specificato.
Cos'è una mappa delle saldature?
Un disegno che numera i giunti e collega ciascuno alla procedura e all'esame.
Come viene testato il recipiente?
Idrostaticamente nella maggior parte dei casi, o pneumaticamente con controlli più rigorosi dove l'acqua non è accettabile.
Cos'è un punto di controllo?
Una fase che deve essere ispezionata e accettata prima che la fabbricazione continui.
Cosa va sulla targhetta?
Condizioni di progetto, anno, identificazione del produttore e marcatura applicabile.
Cos'è il rapporto dati?
Il file che raccoglie calcoli, certificati, esami, test e approvazioni.
L'ispezione finale può correggere una fabbricazione scadente?
No. L'esame individua i difetti, ma la qualità viene creata durante la formatura e la saldatura.
Qual è il tempo di consegna per un recipiente?
Circa due mesi da un produttore cinese, soggetto al codice, alle dimensioni e all'ambito dell'ispezione.
CTA suggerito: Richiedi un preventivo tecnico con i dati di servizio, pressione, temperatura e fluido, oppure discuti la base di codice e costo con un ingegnere di Center Enamel.