-
Vetro fuso a serbatoi di acciaio (896)
-
carri armati di acciaio inossidabile (434)
-
La fusione ha legato i carri armati a resina epossidica (660)
-
Serbatoi in acciaio galvanizzato (321)
-
Tetti di alluminio della cupola (1336)
-
Serbatoi di stoccaggio delle acque reflue (280)
-
serbatoi di acciaio saldato (457)
-
Contenitori a pressione (505)
-
Digestore anaerobico (217)
-
Serbatoi di acqua industriali (404)
-
Serbatoi in acciaio rivestiti di vetro (180)
-
Serbatoi di acciaio serrati (389)
-
Serbatoio del fango (115)
-
Serbatoio del biogas (173)
-
Serbatoi di stoccaggio di lixiviazione (133)
-
Serbatoi di stoccaggio dell'acqua agricola (179)
-
Serbatoio dell'acqua di fuoco (166)
-
Silos di stoccaggio del grano (146)
-
Progetti di biogas (424)
-
Progetti di trattamento delle acque reflue (1852)
-
Tetti a doppia membrana (223)


|
Che ruolo svolgono la digestione anaerobica e i serbatoi di GFS nelle distillerie di semi in biogas in Australia
| Luogo di origine: | Cina |
| Marca: | CEC TANKS |
| Certificazione: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numero di modello: | W |
| Quantità di ordine minimo: | 1 insieme |
| Prezzo: | $5000~$20000 one set |
| Imballaggi particolari: | Polischiuma PE tra ciascuna due piastre di acciaio; pallet di legno e legno |
| Tempi di consegna: | 10-30 giorni dopo il deposito ricevuto |
| Termini di pagamento: | L/C,T/T |
| Capacità di alimentazione: | 60 set al mese |
|
Informazione dettagliata |
|||
| Luogo di origine | Cina | Marca | CEC TANKS |
|---|---|---|---|
| Certificazione | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numero di modello | W |
| Colore corpo serbatoio: | Verde scuro/personalizzabile | Integrità alla corrosione: | Eccellente |
| Spessore lamiere d'acciaio: | Da 3 mm a 12 mm, dipende dalla struttura del serbatoio | Resistenza chimica: | Eccellente |
| Dimensioni del pannello: | 2,4 milioni * 1,2 milioni | Facile da pulire: | Liscio, lucido, inerte, antiadesione |
| Evidenziare: | Digestione anaerobica per i grani delle distillerie,Progetti di biogas per serbatoi GFS,distillatori di cereali trattamento delle acque reflue |
||
Descrizione del prodotto
Questo articolo esamina come la digestione anaerobica converte i residui di distilleria in biogas in Australia. Delinea il processo di digestione, evidenziando la tecnologia CSTR e il ruolo fondamentale dei serbatoi GFS e dei tetti a doppia membrana. Dettaglia le attrezzature complete e i servizi chiavi in mano offerti da Center Enamel, sottolineando come soluzioni avanzate possano aiutare l'Australia a gestire efficacemente i rifiuti di distilleria generando al contempo energia pulita e rinnovabile.
Le crescenti industrie di alcolici e bevande dell'Australia generano ogni anno quantità considerevoli di residui di distilleria. Questo sottoprodotto organico, ricco di proteine, fibre e zuccheri residui, rappresenta una significativa sfida ambientale se non gestito correttamente. Tradizionalmente, i residui di distilleria sono stati utilizzati come mangime per animali o smaltiti in discarica, ma questi metodi sono sempre più insufficienti dato il volume generato. Con l'inasprirsi delle normative ambientali e la crescente domanda di pratiche sostenibili, le distillerie e le aziende agricole cercano soluzioni di trattamento più efficaci. Riconoscere i residui di distilleria come una preziosa risorsa di biomassa piuttosto che solo come rifiuto è il primo passo verso un'economia circolare e sostenibile in Australia.
La conversione dei residui di distilleria in biogas comporta diversi passaggi chiave. Innanzitutto, i residui vengono sottoposti a pre-trattamento, inclusa la triturazione e la diluizione per regolare il contenuto di solidi totali. Successivamente, la sospensione viene immessa in un digestore anaerobico, dove i microrganismi scompongono la materia organica in un ambiente privo di ossigeno. Questo processo di digestione stabilizza il rifiuto, riducendone il volume ed eliminando gli odori. Il sottoprodotto è il biogas, una miscela composta principalmente da metano e anidride carbonica. Questo biogas è un combustibile pulito e rinnovabile. Il processo non solo mitiga i pericoli ambientali dello smaltimento dei residui di distilleria, ma fornisce anche una fonte di energia decentralizzata che può alimentare le distillerie o essere utilizzata nella comunità circostante.
Il Reattore a Serbatoio Agitato Continuo (CSTR) è la tecnologia fondamentale utilizzata per convertire in modo efficiente i residui di distilleria in biogas. Questo reattore è progettato per trattare i rifiuti organici mantenendo un ambiente completamente miscelato. Un dispositivo di agitazione meccanica assicura che le materie prime di fermentazione e i microrganismi siano completamente miscelati, promuovendo una digestione ottimale. Il CSTR opera a temperatura costante e viene alimentato in modo continuo o semi-continuo. Ciò gli consente di degradare efficacemente la materia organica con elevati solidi sospesi. Il processo CSTR è rinomato per la sua affidabilità e l'elevata resa di biogas, rendendolo un componente critico nei progetti di trattamento dei rifiuti di distilleria in Australia.
Dopo la generazione, il biogas richiede un trattamento per rimuovere umidità e solfuri prima di poter essere utilizzato. Il biogas trattato è quindi pronto per varie applicazioni. Può essere combusto direttamente in una caldaia per produrre energia termica per le operazioni di distillazione. Può anche essere utilizzato per azionare un generatore per produrre elettricità, riducendo la dipendenza dalla rete. Per prevenire rischi di esplosione, viene impiegato un sistema di torcia per bruciare in sicurezza il gas in eccesso. Inoltre, il biogas può essere purificato fino a un contenuto di metano superiore al 95% e compresso in GNC, fornendo un combustibile di alto valore per veicoli o uso industriale.
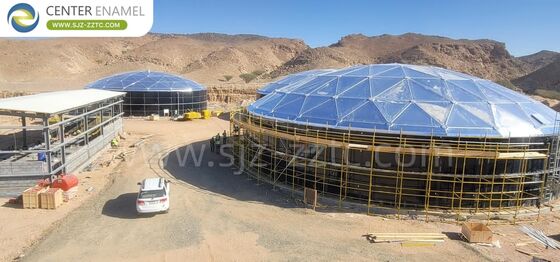
Per i progetti di biogas in Australia, Center Enamel offre due soluzioni chiave: Serbatoi GFS e Tetti a Doppia Membrana. I serbatoi GFS (Glass-Fused-to-Steel) sono realizzati vetrificando il vetro ad alte temperature per creare un legame forte e inorganico con l'acciaio. Ciò fornisce un'eccezionale resistenza alla corrosione e resistenza strutturale, rendendoli ideali per lo stoccaggio di sospensioni di residui di distilleria e digestato. I tetti a doppia membrana sono la scelta superiore per la digestione anaerobica, offrendo tenuta all'aria per la raccolta del biogas e il controllo degli odori. Sono specificamente progettati per gestire le variazioni di pressione nello stoccaggio del biogas, garantendo un funzionamento sicuro ed efficiente.
Per soddisfare diverse esigenze di progetto, Center Enamel fornisce una gamma di opzioni di serbatoi. Forniamo serbatoi in acciaio zincato per durata ed economicità, serbatoi epossidici a fusione per tecnologia di rivestimento avanzata e serbatoi in acciaio inossidabile per liquidi ad alta purezza e ambienti difficili. Questa vasta selezione ci consente di personalizzare la soluzione di stoccaggio ottimale per qualsiasi impianto di trattamento di residui di distilleria in Australia.
Un impianto di biogas di successo si basa su una serie di attrezzature specializzate. Center Enamel fornisce tutti i componenti necessari, inclusi gasometri per lo stoccaggio del gas, membrane nere per coperture flessibili e separatori solido-liquido per la gestione del digestato. Le nostre pompe di sollevamento garantiscono una movimentazione efficiente dei fluidi, mentre i serbatoi di disidratazione e desolforazione puliscono il gas. Le macchine per la disidratazione dei fanghi a vite riducono il volume dei rifiuti e i sistemi di torcia forniscono sicurezza critica. Questa attrezzatura completa garantisce che ogni fase del processo di biogas sia coperta, dall'input all'output energetico finale.
Center Enamel funge da fornitore completo di digestione anaerobica per i progetti. I nostri vantaggi includono:
Soluzioni Chiavi in Mano:Ci occupiamo di ingegneria, approvvigionamento e costruzione.
Prodotti Avanzati:Serbatoi GFS e tetti a doppia membrana di alta qualità.
Qualità Certificata:Conforme a ISO9001, NSF61, CE/EN1090 e AWWA D103.
Esperienza Globale:Oltre 36 anni di storia e progetti in oltre 100 paesi.
Supporto End-to-End:Dalla progettazione alla messa in servizio e oltre.
Per l'Australia, la conversione dei residui di distilleria in biogas offre un duplice vantaggio: gestione efficace dei rifiuti e generazione di energia rinnovabile. Utilizzando la comprovata tecnologia CSTR e robusti serbatoi GFS, questo processo può ridurre significativamente l'inquinamento ambientale. Con l'esperienza di Center Enamel come fornitore di digestione anaerobica e una gamma completa di attrezzature, l'Australia può costruire impianti di biogas efficienti che trasformano una crescente sfida industriale in una fonte sostenibile di energia.
D: Qual è il contenuto tipico di metano nel biogas prodotto dai residui di distilleria?
R: Il biogas dai residui di distilleria contiene tipicamente dal 55% al 65% di metano. La percentuale esatta dipende dalle condizioni di digestione e dalla composizione specifica del materiale di partenza dei residui di distilleria.
D: I residui di distilleria possono essere co-digeriti con altri rifiuti organici?
R: Sì, i residui di distilleria sono spesso co-digeriti con altri materiali organici come letame animale o scarti alimentari. La co-digestione può migliorare la resa di biogas e bilanciare il rapporto carbonio-azoto per una digestione più stabile.
D: Quali sono le principali sfide della digestione dei residui di distilleria?
R: L'alto contenuto proteico nei residui di distilleria può portare a inibizione dell'ammoniaca durante la digestione. Una corretta gestione del rapporto carbonio-azoto e della diluizione è essenziale per prevenire l'instabilità del processo.