-
Vetro fuso a serbatoi di acciaio (896)
-
carri armati di acciaio inossidabile (434)
-
La fusione ha legato i carri armati a resina epossidica (660)
-
Serbatoi in acciaio galvanizzato (321)
-
Tetti di alluminio della cupola (1336)
-
Serbatoi di stoccaggio delle acque reflue (280)
-
serbatoi di acciaio saldato (457)
-
Contenitori a pressione (485)
-
Digestore anaerobico (217)
-
Serbatoi di acqua industriali (384)
-
Serbatoi in acciaio rivestiti di vetro (180)
-
Serbatoi di acciaio serrati (389)
-
Serbatoio del fango (115)
-
Serbatoio del biogas (173)
-
Serbatoi di stoccaggio di lixiviazione (133)
-
Serbatoi di stoccaggio dell'acqua agricola (179)
-
Serbatoio dell'acqua di fuoco (166)
-
Silos di stoccaggio del grano (146)
-
Progetti di biogas (424)
-
Progetti di trattamento delle acque reflue (1832)
-
Tetti a doppia membrana (223)

|
Progettazione Intelligente di Impianti a Biogas per la Conversione del POME in Biogas in Brasile
| Luogo di origine: | CINA |
| Marca: | CEC TANKS |
| Certificazione: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Numero di modello: | W |
| Quantità di ordine minimo: | 1 insieme |
| Prezzo: | $5000~$20000 one set |
| Imballaggi particolari: | Polischiuma PE tra ciascuna due piastre di acciaio; pallet di legno e legno |
| Tempi di consegna: | 10-30 giorni dopo il deposito ricevuto |
| Termini di pagamento: | L/C, T/T |
| Capacità di alimentazione: | 60 set al mese |
|
Informazione dettagliata |
|||
| Luogo di origine | CINA | Marca | CEC TANKS |
|---|---|---|---|
| Certificazione | ISO 9001:2008, AWWA D103 , OSHA , BSCI | Numero di modello | W |
| Colore corpo serbatoio: | Verde scuro/personalizzabile | Integrità alla corrosione: | Eccellente |
| Spessore lamiere d'acciaio: | Da 3 mm a 12 mm, dipende dalla struttura del serbatoio | Resistenza chimica: | Eccellente |
| Dimensioni del pannello: | 2,4 milioni * 1,2 milioni | Facile da pulire: | Liscio, lucido, inerte, antiadesione |
| Evidenziare: | Progettazione di impianti a biogas da POME,biogas da acque reflue POME,Progetto di trattamento delle acque reflue in Brasile |
||
Descrizione del prodotto
Progettazione Intelligente di Impianti a Biogas Conversione del POME in Biogas in Brasile
Il settore dell'olio di palma in Brasile si sta espandendo nelle regioni dell'Amazzonia e della Bahia, e i mulini devono affrontare una crescente pressione per gestire gli effluenti dei mulini di olio di palma (POME) senza inquinare i corsi d'acqua o sprecare energia. Questo articolo spiega come la progettazione intelligente di impianti a biogas converte il POME in biogas, coprendo pretrattamento, digestione anaerobica USR, utilizzo del gas, serbatoi GFS, tetti a doppia membrana e attrezzature ausiliarie. Mostra anche perché il modello integrato di ingegneria, approvvigionamento e costruzione di Center Enamel offre ai mulini brasiliani un partner unico e affidabile dal concetto alla messa in servizio.
Produzione di POME in Brasile e Sfide di Trattamento
Il Brasile è il più grande produttore di olio di palma nelle Americhe al di fuori della Colombia, con piantagioni concentrate nel Pará e nella Bahia. Ogni tonnellata di frutti freschi lavorati genera circa 0,7-1 m³ di POME, un effluente caldo e acido carico di materia organica, olio e solidi sospesi. Molti mulini si affidano ancora a stagni e lagune aperte, che consumano grandi aree di terreno e rilasciano metano direttamente nell'atmosfera. Il metano è un gas serra molto più potente della CO₂, e gli effluenti mal gestiti possono contaminare fiumi e acque sotterranee da cui dipendono le comunità locali. Con l'inasprimento dei controlli ambientali e l'aumento dei costi energetici, i mulini brasiliani si stanno rivolgendo alla digestione anaerobica chiusa per convertire il POME in biogas per l'elettricità e il calore in loco.
Il Flusso di Trattamento del POME in Biogas
La conversione del POME in biogas inizia con il pretrattamento, che protegge le attrezzature a valle e stabilizza il processo biologico. L'effluente grezzo passa attraverso un vaglio meccanico a barre che rimuove fibre, gusci e grandi solidi sospesi in grado di intasare tubi e danneggiare pompe. Un separatore di olio a flusso orizzontale rimuove quindi grasso e olio galleggiante, riducendo il carico organico sul reattore e prevenendo l'accumulo di acidi grassi che possono inibire i batteri produttori di metano. Il POME pretrattato fluisce in un serbatoio di regolazione, dove portata, temperatura e pH vengono equalizzati per creare condizioni costanti per la digestione anaerobica. Questo passaggio di tamponamento è essenziale perché il POME arriva caldo e acido, e le fluttuazioni improvvise possono destabilizzare la comunità microbica. Solo dopo questi passaggi di condizionamento le acque reflue entrano nel reattore anaerobico, dove i batteri scompongono la materia organica e producono biogas ricco di metano.
Processo USR: Il Motore della Digestione del POME
L'Upflow Solids Reactor (USR) è specificamente progettato per acque reflue organiche con un contenuto di solidi totali tra il 3% e il 6%, rendendolo ideale per il POME grezzo. All'interno del serbatoio verticale e cilindrico, le acque reflue vengono distribuite uniformemente sul fondo e fluiscono verso l'alto attraverso un denso letto di fanghi anaerobici. I microrganismi digeriscono le particelle organiche sospese, convertendo il COD in biogas mentre il liquido trattato esce da un'uscita in cima. Il gasometro del reattore raccoglie il metano man mano che sale, e una linea di ricircolo mantiene la velocità di flusso verso l'alto ottimale per prevenire il dilavamento dei fanghi. Per la digestione mesofila del POME, il tasso di carico volumetrico dovrebbe essere progettato a 3-5 kg COD/(m³·giorno) per bilanciare l'efficienza del trattamento con la stabilità del processo. Il tetto ermetico dell'USR e il robusto design di miscelazione garantiscono una produzione affidabile di biogas anche quando le caratteristiche dell'alimentazione variano.
Trattamento e Utilizzo del Biogas
Il biogas grezzo che esce dall'USR è saturo di vapore acqueo e contiene acido solfidrico, che è corrosivo per motori e caldaie. Il gas passa prima attraverso un'unità di disidratazione per rimuovere l'umidità, seguita da un recipiente di desolforazione riempito di materiale che adsorbe H₂S. Un ventilatore di spinta pressurizza quindi il gas pulito e un flussometro misura la produzione per il controllo del processo. Il biogas trattato può essere indirizzato a diversi usi finali: un generatore di biogas produce elettricità e calore per il mulino, una caldaia fornisce acqua calda o vapore per la sterilizzazione e la chiarificazione, o un bruciatore fornisce la distruzione sicura del gas in eccesso durante la manutenzione. La cattura e l'utilizzo di questo metano trasformano una passività ambientale in un affidabile asset energetico.
Serbatoi GFS e Tetti a Doppia Membrana
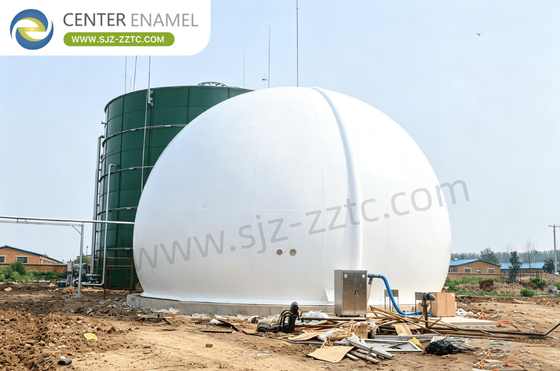
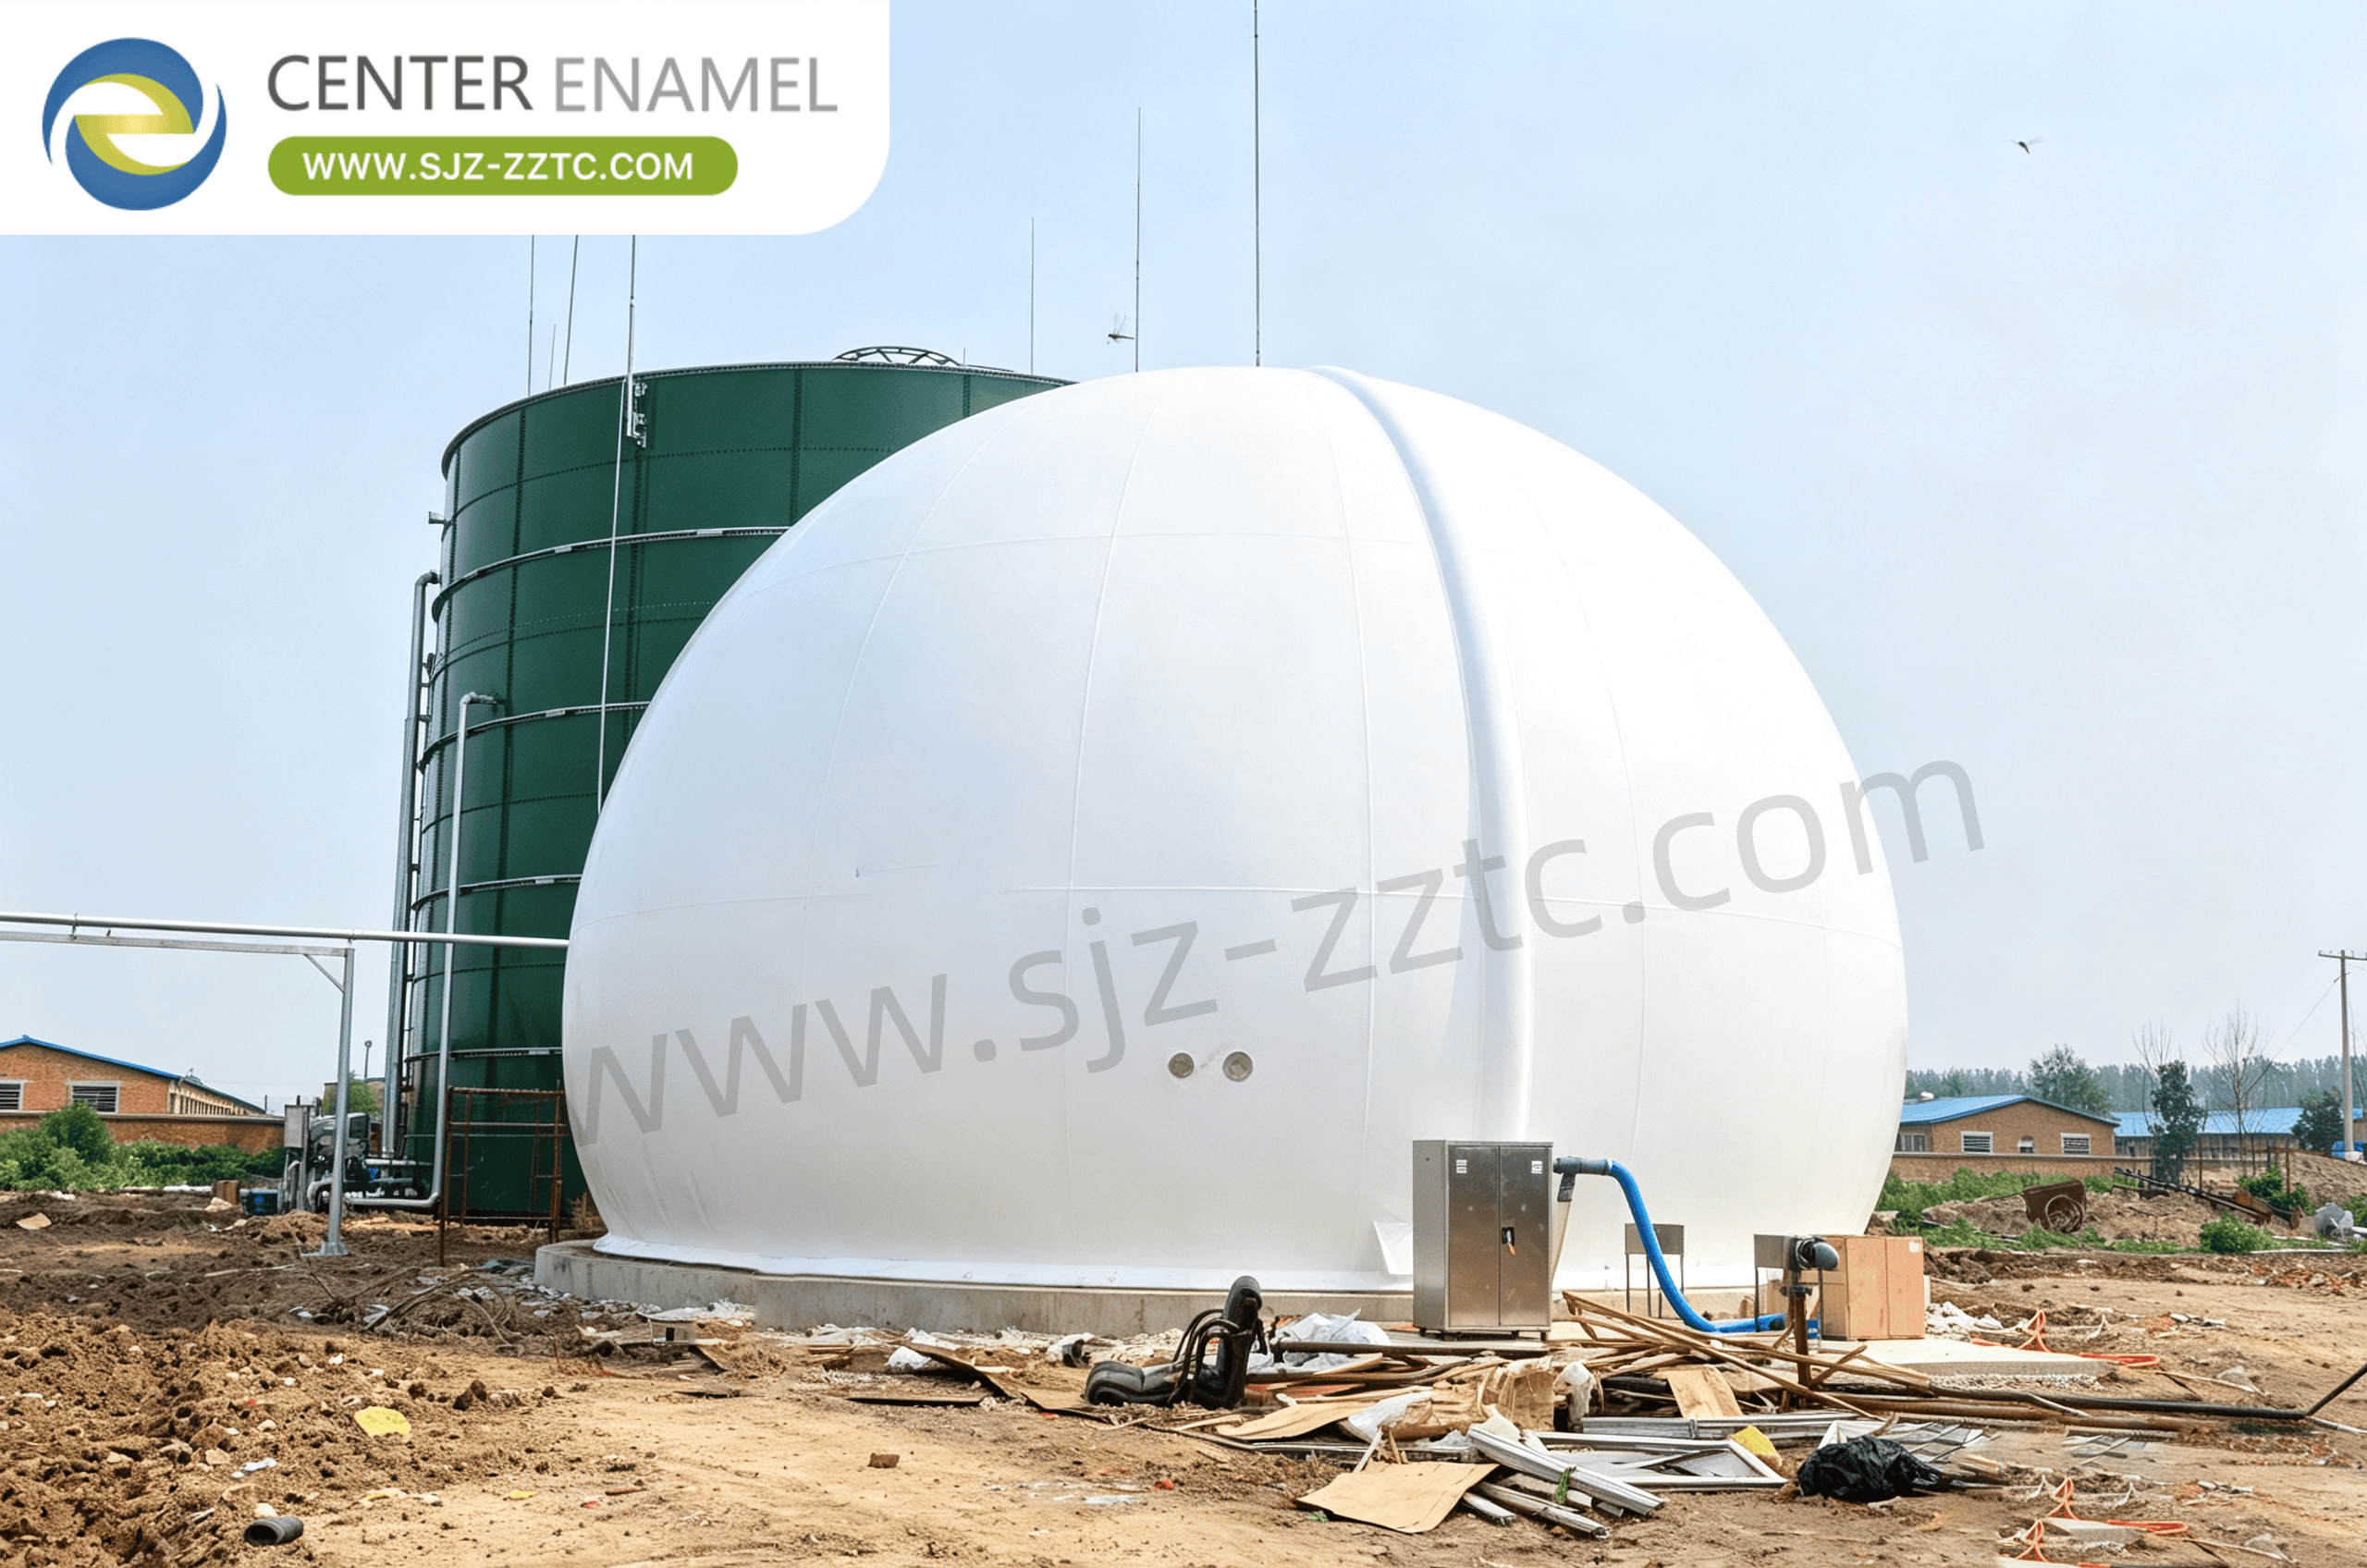
Due prodotti fondamentali sono alla base di ogni progetto a biogas: serbatoi in Vetro-Fuso-Acciaio (GFS) e tetti a doppia membrana. I serbatoi GFS sono realizzati fondendo vetro fuso sull'acciaio a circa 820-930°C, creando un legame inorganico e inerte che combina la resistenza strutturale dell'acciaio con l'eccezionale resistenza alla corrosione del vetro. Questo rivestimento a doppio strato resiste all'aggressivo acido solfidrico, agli acidi grassi volatili e alle variazioni di pH presenti all'interno dei digestori anaerobici, garantendo una lunga durata. Il tetto a doppia membrana è la copertura preferita per i serbatoi USR in condizioni operative normali. La sua membrana esterna protegge dalle intemperie, mentre la membrana interna immagazzina il biogas direttamente sopra il digestore, eliminando la necessità di un serbatoio di stoccaggio separato a terra. Questo design riduce i costi dei materiali, risparmia prezioso terreno e riduce le spese di costruzione delle fondamenta.
Diverse Soluzioni di Serbatoi di Stoccaggio
Center Enamel offre una gamma di configurazioni di serbatoi per soddisfare i requisiti specifici del progetto e le condizioni del sito. I serbatoi in acciaio zincato forniscono un rivestimento resistente e durevole per applicazioni sensibili ai costi dove è sufficiente una moderata resistenza alla corrosione. I serbatoi in Epoxy Bonded (FBE), sviluppati con AkzoNobel, offrono una tecnologia di rivestimento avanzata per una maggiore resistenza chimica e una durata a lungo termine. Serbatoi in acciaio inossidabile AISI 304/316 sono disponibili per lo stoccaggio di acqua ad alta purezza o ambienti estremamente aggressivi dove i rivestimenti in vetro ed epossidico potrebbero non essere appropriati. Questo portafoglio diversificato consente a ogni progetto di biogas di specificare il materiale ottimale del serbatoio per il suo flusso di processo, budget e aspettative di durata.
Attrezzature di Supporto per Sistemi Completi di Biogas
Oltre alla digestione e allo stoccaggio, un impianto a biogas completamente funzionante richiede attrezzature ausiliarie che garantiscano sicurezza, efficienza e gestione dei sottoprodotti. Un gasometro fornisce stoccaggio tampone per bilanciare la produzione di gas rispetto alla domanda fluttuante. Una laguna a membrana nera gestisce il digestato liquido in eccesso, contenendolo in sicurezza e prevenendo la contaminazione delle acque sotterranee. Una caldaia ad acqua calda recupera il calore dal generatore di biogas o brucia direttamente il biogas per fornire acqua calda di processo. Un sistema di torcia di emergenza brucia in sicurezza il gas in eccesso durante condizioni anomale o manutenzione, proteggendo il tetto a doppia membrana dalla sovrapressione. Pompe di sollevamento trasferiscono POME e fanghi tra le fasi di processo con affidabilità, mentre i serbatoi di disidratazione e desolforazione ospitano i materiali che puliscono il gas. Infine, una macchina disidratatrice di fanghi a vite separa il fango digerito in una frazione solida adatta al compostaggio o all'applicazione sul terreno e una frazione liquida restituita alla laguna o utilizzata come fertilizzante.
Perché Scegliere Center Enamel per la Progettazione del Vostro Impianto a Biogas
Center Enamel fornisce soluzioni complete di biogas "chiavi in mano" piuttosto che attrezzature isolate. In qualità di partner di progettazione e costruzione di impianti a biogas, l'azienda gestisce la progettazione del processo, la produzione delle attrezzature, il coordinamento dei lavori civili, l'installazione e la messa in servizio sotto un unico contratto, eliminando i rischi di interfaccia e i ritardi che affliggono i progetti multi-fornitore. Le tecnologie USR e dei serbatoi GFS sono sviluppate e prodotte internamente, garantendo una perfetta compatibilità tra la progettazione del reattore, la selezione del tetto e le attrezzature di gestione del gas. Con certificazioni tra cui CE/EN1090, ISO9001, NSF61, WARS e EN28765, e progetti conformi a AWWA D103, OSHA ed EuroCode, ogni progetto soddisfa rigorosi standard internazionali. Il supporto locale e la disponibilità di pezzi di ricambio in Sud America riducono ulteriormente i tempi di inattività e i costi del ciclo di vita. Per i mulini brasiliani che cercano un partner affidabile per convertire il POME in biogas, questa capacità integrata si traduce direttamente in una consegna più rapida del progetto, un costo totale di proprietà inferiore e prestazioni operative prevedibili.
Conclusione
L'industria dell'olio di palma in Brasile deve affrontare una crescente pressione per gestire responsabilmente il POME controllando al contempo i costi energetici. La digestione anaerobica attraverso il processo USR offre un percorso comprovato per convertire queste acque reflue ad alta concentrazione in biogas, e l'infrastruttura giusta - serbatoi GFS, tetti a doppia membrana e attrezzature ausiliarie complete - determina quanto affidabilmente ed economicamente tale conversione avviene. Scegliendo un partner di progettazione di impianti a biogas con capacità interne di ingegneria, produzione e costruzione, i mulini brasiliani possono trasformare un onere ambientale in un asset energetico a lungo termine.
FAQ
Cos'è il POME e perché è dannoso per l'ambiente?
L'effluente dei mulini di olio di palma sono le acque reflue generate durante l'estrazione dell'olio di palma. Contengono materia organica, olio e solidi sospesi estremamente elevati. Se rilasciato senza trattamento, esaurisce l'ossigeno nei corpi idrici, danneggia la vita acquatica e rilascia metano, un potente gas serra.
Quanto biogas si può produrre dal POME?
La resa di biogas dipende dalle caratteristiche del POME e dalle condizioni di digestione, ma la digestione anaerobica produce tipicamente 20-28 m³ di biogas per m³ di POME, con un contenuto di metano intorno al 50-60%. Questo gas può generare elettricità o calore per le operazioni del mulino.
Il POME trattato può essere utilizzato come fertilizzante?
Sì. Il POME digerito contiene azoto, fosforo, potassio, magnesio e calcio. Dopo la separazione solido-liquido e un'adeguata stabilizzazione, le frazioni liquide e solide possono essere applicate alle piantagioni di palma come fertilizzante organico, chiudendo il ciclo dei nutrienti.