-
Vetro fuso a serbatoi di acciaio (896)
-
carri armati di acciaio inossidabile (434)
-
La fusione ha legato i carri armati a resina epossidica (660)
-
Serbatoi in acciaio galvanizzato (321)
-
Tetti di alluminio della cupola (1336)
-
Serbatoi di stoccaggio delle acque reflue (280)
-
serbatoi di acciaio saldato (457)
-
Contenitori a pressione (465)
-
Digestore anaerobico (217)
-
Serbatoi di acqua industriali (364)
-
Serbatoi in acciaio rivestiti di vetro (180)
-
Serbatoi di acciaio serrati (389)
-
Serbatoio del fango (115)
-
Serbatoio del biogas (173)
-
Serbatoi di stoccaggio di lixiviazione (133)
-
Serbatoi di stoccaggio dell'acqua agricola (179)
-
Serbatoio dell'acqua di fuoco (166)
-
Silos di stoccaggio del grano (146)
-
Progetti di biogas (424)
-
Progetti di trattamento delle acque reflue (1792)
-
Tetti a doppia membrana (223)
|
Progettazione di digestori anaerobici: dimensionamento, miscelazione e zone di rivestimento
| Place of Origin: | CHINA |
| Marca: | CEC TANKS |
| Certificazione: | ISO 9001:2008, AWWA D103 , OSHA , BSCI |
| Model Number: | W20180508013 |
| Minimum Order Quantity: | 1 set |
| Prezzo: | $5000~$20000 one set |
| Packaging Details: | PE poly-foam between each two plates;wooden pallet and wooden box |
| Delivery Time: | 10-30 days after deposit received |
| Payment Terms: | L/C,T/T |
| Supply Ability: | 60 sets per month |
|
Informazione dettagliata |
|||
Descrizione del prodotto
La progettazione di un digestore anaerobico inizia con la materia prima e termina con un serbatoio rivestito, miscelato e a tenuta di gas, e la sequenza è più importante di un singolo numero. Si dimensiona il volume in base all'alimentazione e al tempo di ritenzione, si imposta la densità di potenza della miscelazione, quindi si specifica il rivestimento per zona di processo poiché il liquido, il gas e il tetto del digestore subiscono chimiche diverse. Saltare il passaggio della zona è il motivo per cui i digestori falliscono al confine del rivestimento piuttosto che al guscio. Center Enamel progetta digestori imbullonati GFS, FBE, acciaio inossidabile e acciaio al carbonio secondo questa sequenza.
Per un reattore a serbatoio agitato continuo, il volume segue il volume di alimentazione e il tempo di ritenzione: 20-40 giorni a mesofilo 35-38 C per alimentazioni ad alto contenuto di solidi dell'8-12% di solidi totali. Per un UASB o EGSB, il volume segue il carico organico di 5-15 kg COD per m3 al giorno e una velocità ascendente di circa 0,5-1,2 m/h. Il carattere dell'alimentazione, non una regola empirica del diametro, determina il serbatoio.
- CSTR: 20-40 giorni a 35-38 C; 8-12% di solidi totali.
- UASB/EGSB: 5-15 kg COD/m3/giorno; 0,5-1,2 m/h ascendente.
- Il carattere dell'alimentazione determina il volume, non una regola del diametro.
- Resa di metano circa 0,25-0,35 m3 per kg di COD rimosso.
La miscelazione CSTR è specificata come densità di potenza in W/m3 con un tempo di miscelazione target, non come una potenza nominale in kilowatt del motore, perché lo stesso motore significa cose diverse in diverse dimensioni di serbatoio e viscosità. Troppa poca miscelazione lascia volume morto per sedimentazione; troppa spreca energia e danneggia la biologia. Il progettista dichiara W/m3 e il fornitore del miscelatore lo rispetta.
- Miscelazione come W/m3 più tempo di miscelazione, non kW del motore.
- Il volume morto dovuto alla sedimentazione è una perdita permanente.
- L'eccessiva miscelazione spreca energia e danneggia la biologia.
- Alimentazioni piccole e frequenti battono grandi scarichi infrequenti.
L'ultimo passaggio di progettazione è il rivestimento, ed è per zona. La zona liquida incontra acidi organici a 35-38 C; la zona gas incontra H2S e condensa; il tetto o il serbatoio del gas si trova in biogas umido. GFS 2C2F (pH 2-10) o FBE per il lato aggressivo, applicato e testato secondo uno standard di scintilla di vacanza di 1.500 V, è ciò che mantiene intatto il confine.
- Zona liquida: acido organico a 35-38 C.
- Zona gas: H2S e condensa.
- GFS 2C2F o FBE per zona; testato a 1.500 V.
- Il punto debole è il confine del rivestimento, non il guscio.
Bloccare questi numeri di progettazione in sequenza in modo che il serbatoio sia costruibile e comparabile: ritenzione CSTR di 20-40 giorni a 35-38 C, carico organico UASB di 5-15 kg COD per m3 al giorno, potenza di miscelazione specificata come W/m3 con un tempo target, pressione del gas di 5-30 mbar e rivestimento per zona - GFS 2C2F a 0,25-0,45 mm o FBE - confermato da un test di scintilla di vacanza di 1.500 V secondo AWWA D103-19 e ISO 28765.
| Parametro di progettazione | Valore o intervallo tipico | Perché è importante |
| Tempo di ritenzione (CSTR) | 20-40 giorni a 35-38 C | Passaggio 1: imposta il volume |
| Carico organico (UASB) | 5-15 kg COD/m3/giorno | Passaggio 1: imposta il volume |
| Potenza di miscelazione | Specificato come W/m3 + tempo | Passaggio 2: comparabile tra le dimensioni |
| Rivestimento per zona | GFS 2C2F o FBE | Passaggio 3: protegge il confine |
| Pressione del gas | membrana da 5-30 mbar | Classe del tetto nel progetto |
| Limitazione da verificare | Gas utilizzabile al di sotto del setpoint | Dimensionare il serbatoio al volume recuperabile |
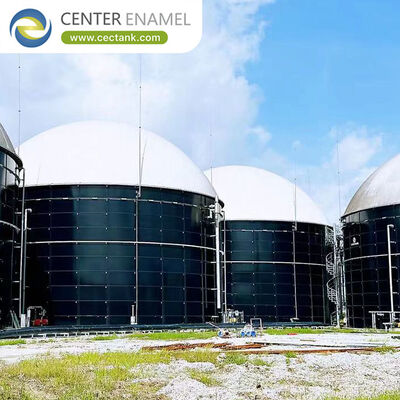
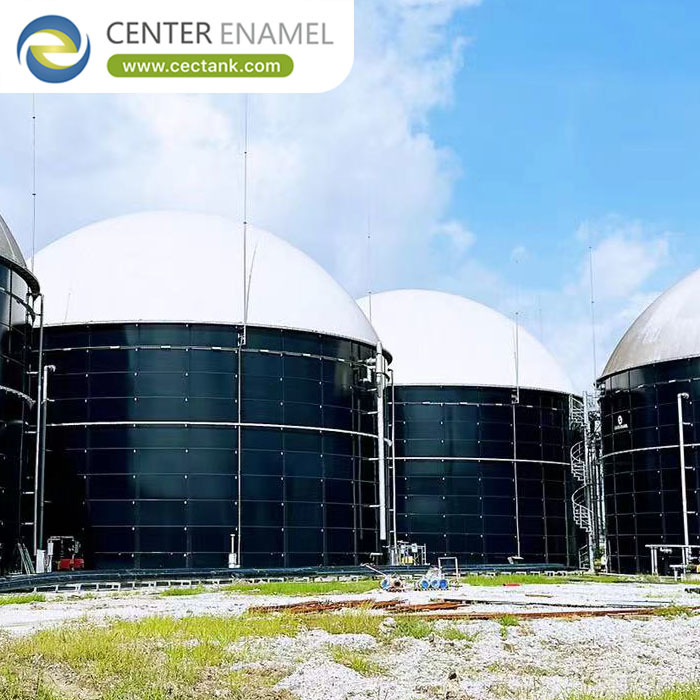
Un progetto di biogas in Svezia nel 2024 ha utilizzato un singolo digestore imbullonato in acciaio fuso con vetro (Glass-Fused-to-Steel) da 5.504 m3, con un diametro di 19,11 m e un'altezza di 19,2 m. Come digestore progettato e consegnato, dimostra l'intera sequenza - serbatoio dimensionato, guscio rivestito e tetto a tenuta di gas - eseguita per il servizio di biogas europeo.
| Campo | Valore |
| Luogo | Svezia, Europa |
| Anno | 2024 |
| Tipo di serbatoio | Digestore imbullonato GFS, 1 unità |
| Volume | 5.504 m3 |
| Dimensioni | 19,11 m di diametro x 19,2 m di altezza |
| Applicazione | Progetto di biogas |
Prima della fabbricazione, un progetto di digestore dovrebbe superare una breve revisione. Confermare che il volume segua l'alimentazione e la ritenzione, non una regola del diametro; confermare che la miscelazione sia specificata come W/m3 con un tempo, non un kilowatt del motore; confermare che il rivestimento sia per zona con un test di 1.500 V; e confermare che il serbatoio del gas sia dimensionato al volume recuperabile al di sopra del setpoint di bassa pressione. Un progetto che supera questi quattro controlli è costruibile e comparabile, e la revisione individua l'errore del confine del rivestimento che altrimenti appare solo alla messa in servizio.
- Volume da alimentazione e ritenzione, non una regola del diametro.
- Miscelazione come W/m3 più tempo, non kW del motore.
- Rivestimento per zona con test di 1.500 V.
- Serbatoio dimensionato al volume recuperabile.
- La revisione individua l'errore del confine del rivestimento in anticipo.
Center Enamel progetta e costruisce digestori anaerobici secondo questa sequenza - volume basato sull'alimentazione, specifica di miscelazione W/m3 e rivestimento per zona - in costruzione imbullonata GFS, FBE, acciaio inossidabile e acciaio al carbonio. L'azienda produce serbatoi GFS dal 2008, detiene le approvazioni ISO 9001, ISO 45001, NSF/ANSI 61, EN 1090 (CE), ISO 28765 e WRAS, e ha consegnato oltre 30.000 progetti di stoccaggio in oltre 100 paesi.
- Guscio calcolato secondo AWWA D103-19 e ISO 28765.
- Smaltatura interna a 820-930 C.
- Test di scintilla di vacanza al 100% su pannelli a 1.500 V.
- Tempo di consegna standard franco fabbrica circa 30 giorni (1.000-10.000 m3).
Dimensionare il volume dall'alimentazione e dal tempo di ritenzione, impostare la densità di potenza della miscelazione in W/m3, quindi specificare il rivestimento per zona. La sequenza è più importante di un singolo numero, e saltare il passaggio della zona è il motivo per cui i digestori falliscono al confine del rivestimento.
Dal volume di alimentazione e da una ritenzione di 20-40 giorni a mesofilo 35-38 C per alimentazione con 8-12% di solidi totali. Il carattere dell'alimentazione, non una regola del diametro, determina il volume del serbatoio.
Come densità di potenza in W/m3 più un tempo di miscelazione target, non come una potenza nominale in kilowatt del motore, in modo che la specifica sia comparabile tra le dimensioni del serbatoio e le viscosità dell'alimentazione.
Perché la zona liquida incontra acidi organici, la zona gas incontra H2S e condensa, e il tetto incontra biogas umido. Un singolo rivestimento raramente si adatta a tutti e tre, ed è al confine che i digestori falliscono.
GFS 2C2F (pH 2-10) o FBE per il lato aggressivo, applicato e testato secondo uno standard di scintilla di vacanza di 1.500 V. La scelta segue la zona, non il catalogo.
Sì. Center Enamel progetta e costruisce digestori imbullonati GFS, FBE, acciaio inossidabile e acciaio al carbonio secondo la sequenza alimentazione-ritenzione-miscelazione-rivestimento, con calcolo del guscio secondo AWWA D103-19 e ISO 28765.
Circa 0,25-0,35 m3 di biogas per kg di COD rimosso a temperatura mesofila, con un contenuto di metano del 55-65%. Questa frazione determina le dimensioni del serbatoio del gas e delle attrezzature per l'uso del gas.
Un impianto di biogas svedese del 2024 ha utilizzato un singolo digestore imbullonato GFS da 5.504 m3, con un diametro di 19,11 m e un'altezza di 19,2 m - un serbatoio dimensionato, rivestito e a tenuta di gas consegnato per il servizio europeo.
Il volume di gas utilizzabile è solo quello che si trova al di sopra del setpoint di bassa pressione, non l'intero volume geometrico del serbatoio, quindi il serbatoio deve essere dimensionato al volume recuperabile con la base di ventilazione e rilevamento confermata.
La progettazione di digestori anaerobici segue una sequenza: dimensionare il volume dall'alimentazione e dal tempo di ritenzione (20-40 giorni a 35-38 C per CSTR), impostare la miscelazione come W/m3 con un tempo target, quindi specificare il rivestimento per zona poiché il liquido, il gas e il tetto subiscono chimiche diverse. Il confine del rivestimento, non il guscio, è dove i digestori falliscono. Center Enamel progetta e costruisce secondo questa sequenza in costruzione imbullonata GFS, FBE, acciaio inossidabile e acciaio al carbonio, come dimostrato da un digestore svedese del 2024 da 5.504 m3.