-
Vetro fuso a serbatoi di acciaio (896)
-
carri armati di acciaio inossidabile (434)
-
La fusione ha legato i carri armati a resina epossidica (652)
-
Serbatoi in acciaio galvanizzato (321)
-
Tetti di alluminio della cupola (1336)
-
Serbatoi di stoccaggio delle acque reflue (280)
-
serbatoi di acciaio saldato (457)
-
Contenitori a pressione (426)
-
Digestore anaerobico (202)
-
Serbatoi di acqua industriali (349)
-
Serbatoi in acciaio rivestiti di vetro (180)
-
Serbatoi di acciaio serrati (389)
-
Serbatoio del fango (115)
-
Serbatoio del biogas (173)
-
Serbatoi di stoccaggio di lixiviazione (133)
-
Serbatoi di stoccaggio dell'acqua agricola (179)
-
Serbatoio dell'acqua di fuoco (166)
-
Silos di stoccaggio del grano (146)
-
Progetti di biogas (424)
-
Progetti di trattamento delle acque reflue (1722)
-
Tetti a doppia membrana (223)

|
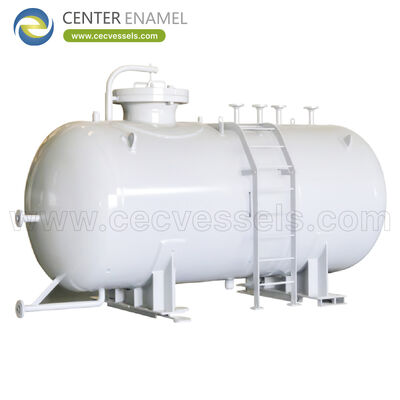
Produttore cinese di separatori di ammine che offre stabilità avanzata del processo e prestazioni di separazione di fase per sistemi globali di addolcimento del gas
| Luogo di origine: | Cina |
| Marca: | Center Enamel |
| Certificazione: | ISO 9001,CE, NSF/ANSI 61, WRAS, ISO 28765, LFGB, BSCI, ISO 45001 |
| Quantità di ordine minimo: | 1 set |
| Prezzo: | 2000 |
| Tempi di consegna: | 2 mesi |
| Termini di pagamento: | L/C, T/T |
| Capacità di alimentazione: | 200 set/giorni |
|
Informazione dettagliata |
|||
Descrizione del prodotto
In addolcimento del gas, un separatore di ammine (o la fase di separazione di una serie di contattori/rigeneratori di ammine) deve mantenere una separazione di fase stabile tra gas acido e ammina ricca, e tra gas strippato e ammina magra. La stabilità qui non è una caratteristica di comfort: protegge il solvente e l'intero impianto.
Questa guida si concentra sul lato operativo: come la stabilità della separazione previene la schiuma e la perdita di solvente, quali design e pratiche la mantengono robusta e come risolvere i problemi quando le prestazioni diminuiscono.
Le Fasi di Separazione nell'Addolcimento con AmmineUn circuito di addolcimento ha almeno due punti critici di separazione: il contattore dove il gas secco/addolcito lascia l'ammina ricca, e la parte superiore del rigeneratore dove il gas acido strippato lascia l'ammina magra. Ognuno necessita di una separazione di fase pulita per evitare di trasportare liquidi nelle apparecchiature a valle.
Uno stadio di separatore di ammine stabile mantiene il liquido fuori dalle linee del gas e il gas fuori dalle linee del liquido, che è la differenza tra un circuito pulito e uno che perde solvente quotidianamente.La schiuma appare solitamente quando goccioline fini di ammina vengono trascinate nel gas o quando i contaminanti si accumulano. La separazione instabile aumenta il trascinamento, che aumenta il rischio di schiuma, che a sua volta peggiora la separazione: un ciclo che termina con la perdita di solvente e disturbi.
La pratica operativa (gas di ingresso pulito, livelli controllati, disciplina antischiuma) e il giusto demister mantengono il circuito stabile. Il design del serbatoio deve supportare livelli costanti in modo che la schiuma non abbia un innesco.Degradazione del Solvente e Controllo del Trascinamento
L'ammina magra che trasporta idrocarburi o solidi accelera la degradazione termica e chimica nel rigeneratore. Una buona separazione all'uscita del contattore protegge il solvente. L'interfaccia e il prelievo stabili impediscono agli idrocarburi di viaggiare nel circuito dell'ammina.
Gli impianti che controllano strettamente la separazione vedono minori rabbocchi di ammina e una maggiore durata del solvente: un risultato diretto sui costi operativi, non una dichiarazione di marketing.Caratteristiche di Design che Mantengono la Stabilità
Demister generosi, adeguata ritenzione di liquido e gestione controllata del livello/interfaccia sono i fattori strutturali abilitanti della stabilità. Il serbatoio dovrebbe anche consentire l'ispezione e lo scarico in modo che i contaminanti possano essere gestiti.
Specificare solo 'un contattore di ammine' senza caratteristiche di stabilità invita gli stessi problemi di schiuma e trascinamento che il separatore è destinato a prevenire.Disciplina Operativa e di Risoluzione dei Problemi
L'operazione stabile richiede setpoint definiti di livello/interfaccia, filtrazione in ingresso dove sono presenti solidi e una procedura di risposta alla schiuma. Quando le prestazioni diminuiscono, i primi controlli sono il controllo del livello, le condizioni del demister e la contaminazione in ingresso, non immediatamente apparecchiature più grandi.
Un produttore dovrebbe supportare l'operatore con ugelli chiari per gli strumenti e accesso per l'ispezione in modo che la stabilità possa essere mantenuta per tutta la vita dell'impianto.Modalità di Guasto vs Causa Operativa
Sintomo
Causa ProbabileAzione di Stabilità |
Schiuma |
Trascinamento + contaminanti |
Demist, filtra, livelli |
Perdita di solvente |
Liquido nel gas |
Migliorare la separazione |
Degradazione |
Idrocarburi nell'ammina |
Controllo interfaccia |
Disturbi |
Scarso controllo del livello |
Setpoint + strumento |
Trascinamento |
Demister sottodimensionato |
Ispezionare, aggiornare |
Parametri di Stabilità della Separazione delle Ammine |
Parametro |
Perché |
Qualità del gas in uscita |
Senza goccioline |
Nessun trascinamento |
Livello del liquido |
Setpoint costante |
Nessun innesco di schiuma |
Interfaccia |
Controllata |
Idrocarburi esclusi |
Demister |
Pulito, dimensionato |
Controllo del trascinamento |
Filtro in ingresso |
Dove sono i solidi |
Controllo contaminanti |
Accesso |
Ispezionabile |
Mantenere la stabilità |
Codice |
ASME / GB |
Accettazione |
Approvvigionamento, Accettazione e Ciclo di Vita |
Per un ordine di separatore, l'approvvigionamento inizia con una specifica completa: servizio, composizione del flusso, pressione e temperatura, materiale, codice di progettazione e ispezione richiesta. Un fornitore che restituisce una base di progettazione termica o meccanica scritta, non solo un prezzo, consente all'acquirente di confrontare le offerte su un piano di parità ed evita costose rilavorazioni dopo l'inizio della fabbricazione. |
Il pagamento viene comunemente gestito tramite termini L/C o T/T, e l'accettazione dovrebbe essere definita in anticipo: certificati dei materiali, controllo dimensionale, test idrostatico o pneumatico e qualsiasi documentazione specifica del mercato. La conferma dell'esatta portata della fornitura e dei pezzi di ricambio evita ambiguità nella fase di accettazione in fabbrica.
Dopo la consegna, il valore del ciclo di vita dipende da un design accessibile e da limiti operativi chiari. Richiedere la guida alla pulizia e all'ispezione, punti di ugello e di accesso definiti e la base dei materiali in modo che l'unità possa essere mantenuta per tutta la sua vita utile piuttosto che sostituita prematuramente.
Blocco della specifica:
confermare servizio, codice e materiale prima della fabbricazione per proteggere i tempi di consegna.
Ambito di accettazione: certificati materiali, controllo dimensionale, prova di pressione e documenti di esportazione.
Termini commerciali: MOQ flessibile (minimo 1), L/C o T/T, circa 2 mesi di consegna tipica.
Ciclo di vita: richiedere accesso per ispezione e guida alla manutenzione al momento dell'ordine.
Standard, Codici e Garanzia di QualitàLa fornitura qualificata di separatori si basa su codici riconosciuti per apparecchiature a pressione. La fabbricazione viene eseguita routinariamente secondo ASME VIII Div.1 e GB/T 150, con marcatura CE / PED disponibile per il mercato europeo. Per servizi con idrogeno o gas acidi, la selezione dei materiali segue NACE MR0175 / ISO 15156 in modo che il percorso bagnato resista al meccanismo ambientale specifico piuttosto che fare affidamento su generiche tolleranze di corrosione.
La gestione della qualità segue la norma ISO 9001, e il flusso di lavoro di produzione include la tracciabilità dei materiali dal certificato di laminazione al serbatoio finito, seguita da test idrostatici o pneumatici e verifica dimensionale. Le procedure di saldatura e le qualifiche degli ispettori sono documentate in modo che l'unità consegnata possa essere verificata rispetto al codice dichiarato e alla specifica del progetto.Gli acquirenti dovrebbero indicare i codici esatti e qualsiasi standard aggiuntivo al momento della richiesta di preventivo. Ciò mantiene la marcatura, la documentazione e l'accettazione allineate con il mercato di destinazione e rimuove la causa più comune di rilavorazioni in fase avanzata.
Codici:
ASME VIII Div.1 e GB/T 150; CE/PED su richiesta.
Integrità del materiale: NACE MR0175 / ISO 15156 per H2 o servizi acidi.
Qualità: ISO 9001, piena tracciabilità dei materiali, prove di pressione.
Documentazione: certificati di laminazione, WPS/PQR, registri di test e ispezione.
Nell'addolcimento del gas, un separatore di ammine stabile protegge il solvente e l'impianto: previene la schiuma e il trascinamento mantenendo separazioni di fase pulite, livelli controllati e un'interfaccia olio-acqua/ammina gestita. Mantenerlo con un demisting adeguato, filtrazione in ingresso dove necessario e un controllo disciplinato del livello; quando le prestazioni diminuiscono, controllare prima i livelli, il demister e la contaminazione in ingresso. Un produttore dovrebbe fornire serbatoi ispezionabili con gli ugelli e l'accesso che consentono agli operatori di mantenere il circuito stabile.Informazioni sul Produttore
Il produttore costruisce stadi di contattori e separatori di ammine secondo ASME VIII Div.1 e GB/T 150, con demister, controllo dell'interfaccia e accesso per l'ispezione, oltre a tracciabilità dei materiali e prove di pressione. I materiali per servizi acidi sono quotati su richiesta.Domande Frequenti (FAQ)
Cos'è un separatore di ammine nell'addolcimento del gas?Lo stadio di separazione che mantiene separati in modo pulito il gas acido e l'ammina ricca, o il gas strippato e l'ammina magra.
Perché la stabilità della separazione è importante?
Previene la schiuma, la perdita di solvente e la degradazione, proteggendo l'intero circuito di addolcimento. Cosa causa la schiuma dell'ammina?Goccioline di ammina trascinate più contaminanti; la separazione instabile aumenta il trascinamento e innesca la schiuma.
Come influisce la separazione sulla durata del solvente?Una separazione pulita esclude idrocarburi e solidi dall'ammina, rallentando la degradazione e riducendo i rabbocchi.
Quali caratteristiche di design mantengono la stabilità?Demister dimensionati, adeguata ritenzione, livello/interfaccia controllati e accesso per l'ispezione.
Qual è il rischio all'uscita del contattore?Liquido trascinato nelle linee del gas addolcito; il demisting controllato lo previene.
Come controllo gli idrocarburi nell'ammina?Attraverso la gestione dell'interfaccia e il prelievo in modo che gli idrocarburi non viaggino nel circuito.
Cosa devo controllare quando le prestazioni diminuiscono?Controllo del livello, condizioni del demister e contaminazione in ingresso prima di considerare apparecchiature più grandi.
La filtrazione in ingresso aiuta?Sì, dove sono presenti solidi; rimuove un importante fattore scatenante di schiuma e degradazione.
Quale codice di progettazione si applica?ASME VIII Div.1 o GB/T 150, indicato nella RFQ.
Cos'è l'ammina magra rispetto a quella ricca?Magra è rigenerata (H2S/CO2 strippati); ricca ha assorbito gas acido dal contattore.
La schiuma può essere risolta con recipienti più grandi?Non di solito; prima risolvere i livelli, il demisting e la contaminazione alla causa principale.
Quale accesso per l'ispezione è importante?Passa-uomo e ugelli per strumenti e rimozione del demister in modo che la stabilità sia mantenibile.
Qual è il beneficio del costo operativo?Minori rabbocchi di ammina e meno disturbi da una separazione stabile e pulita.
Come confronto le offerte dei fornitori?Sulle caratteristiche di stabilità, codice, accesso e ispezione, non solo sulla dimensione del guscio.
CTA Suggerito:Per un separatore di ammine stabile e ispezionabile per l'addolcimento del gas,
Richiedi Specifiche Tecnicheo
Contatta un Ingegnere per rivedere il tuo circuito.